Pomiar łącznika rurowego wydaje się zająć dwie minuty, dopóki nie oznaczona część znajdzie się w dłoni i nie będzie na nią czekać szpula. Rura jest prosta: nominalny rozmiar i grubość ścianki, a rura jest identyfikowana. Łącznik jest częścią trójwymiarową i należy go sprawdzić pod kątem kilku wymiarów jednocześnie: średnicy zewnętrznej końcówek, grubości ścianki, długości od środka do końca lub od powierzchni czołowej oraz geometrii połączenia. Jeśli popełnisz błąd w jednym z nich, przygotowanie do spawania, ustawienie lub cała szpula mogą zostać złomowane.
Od 1993 roku produkujemy elementy rurociągów ciśnieniowych w Jiangyin, a nasz zespół kontrolny codziennie mierzy złącza do spawania doczołowego, złącza do spawania kielichowego, złącza gwintowane i kołnierze. Poniżej znajduje się metoda, którą stosujemy w naszym własnym sklepie, napisana dla kupujących, inspektorów kontroli jakości i inżynierów terenowych, którzy potrzebują liczb, którym mogą zaufać.
Cztery pomiary, które mają największe znaczenie
Niezależnie od dopasowania, cztery pytania dotyczą prawie każdej sytuacji. Przejrzyj je w odpowiedniej kolejności, a rzadko będziesz musiał zgadywać.
- Rozmiar końcowy i średnica zewnętrzna. Złączki są sortowane według nominalnego rozmiaru rury, ale suwmiarka odczytuje rzeczywistą średnicę zewnętrzną. Złączka 2-calowa (DN50) ma długość około 2,375 cala (60,3 mm) na powierzchni czołowej, a nie 2 cale. Sprawdź oba końce, ponieważ tutaj najpierw pojawia się owalność lub uszkodzony koniec.
- Grubość ściany i harmonogram. Grubość ścianki oddziela SCH 40 od SCH 80 od XXS i decyduje o otworze. Zmierz na końcu za pomocą suwmiarki lub miernika ultradźwiękowego i wykonaj co najmniej cztery odczyty na obwodzie.
- Długość. Od środka do końca dla łokci, trójników i boków; twarzą w twarz dla kołnierzy i zaworów; długość całkowita dla reduktorów, zaślepek i końcówek. Standardowy wymiar to ten, który reguluje montaż na miejscu.
- Koniec z geometrią. Kąt skosu i powierzchnia grani dla końcówek spawanych doczołowo, otwór kielichowy i głębokość kielicha dla końcówek spawanych kielichowych, kształt gwintu i zazębienie dla końcówek gwintowanych.
Naszkicuj część, wpisz cztery liczby na szkicu i zachowaj szkic razem z częścią. Ten nawyk zapobiega większej liczbie niedopasowań niż jakikolwiek inny pojedynczy krok, jaki zaobserwowaliśmy w ciągu trzydziestu lat produkcji.
Narzędzia, dzięki którym pomiary są godne zaufania
Nie potrzebujesz laboratorium metrologicznego, ale potrzebujesz odpowiednich przyrządów i czystej, płaskiej powierzchni do pracy.
- Suwmiarki z noniuszem lub cyfrowe, od 0 do 6 cali i od 0 do 12 cali, do pomiaru średnicy zewnętrznej, grubości ścianki i głębokości gniazda.
- Taśma stalowa lub taśma pi do dużych średnic. Taśma Pi umożliwia bezpośredni odczyt średnicy i jest najszybszym sposobem sprawdzenia kolanka DN1800 lub ciężkiego kołnierza.
- Ultradźwiękowy miernik grubości, gdy ściana musi być sprawdzana z dala od powierzchni czołowej.
- Celownik kątowy lub kątomierz do boków, Łokcie 45 stopni i kąty rozgałęzień.
- Prosta krawędź, płaska powierzchnia i kwadratowy kołnierz do kontroli prostopadłości.
- Sprawdzian do gwintów lub pasująca złączka rurowa do złączek gwintowanych.
- Odpowiednia tabela wymiarów standardowych, ponieważ porównanie odczytu z tabelą jest szybsze niż obliczenie od zera.
Jeśli to możliwe, mierz w temperaturze pokojowej i trzymaj część podpartą tak, aby jej własny ciężar nie zniekształcił odczytu.
Jak mierzyć złącza spawane doczołowo
Złączki do spawania doczołowego zgodne z ASME B16.9 są definiowane na podstawie średnicy zewnętrznej, grubości ścianki i wymiarów od środka do końca, więc są to liczby, które należy najpierw potwierdzić.
Łokcie: od środka do końca i pod kątem
Połóż łokieć na płaskiej powierzchni jednym końcem skierowanym do siebie i zmierz zewnętrzną średnicę tego końca. Połowa tej liczby daje linię środkową. Wymiar od środka do końca biegnie następnie od tej linii środkowej do dalszej powierzchni końcowej, mierzony wzdłuż drugiej nogi. W przypadku kolanka o promieniu 90 stopni odległość od środka do końca jest w przybliżeniu 1,5 razy większa od rozmiaru nominalnego, a w przypadku kolanka o kącie 45 stopni jest około 0,625 razy większa od rozmiaru nominalnego, więc szybkie obliczenie pozwala określić, czy Twój odczyt należy do właściwej rodziny, zanim mu zaufasz. W przypadku zwrotów o 180 stopni zapisz zarówno odległość od środka do środka, jak i odległość od tyłu do powierzchni, ponieważ rysunki wymagają różnych odległości. Zakończ za pomocą kąta skosu, powierzchni czołowej i rzeczywistego otworu.
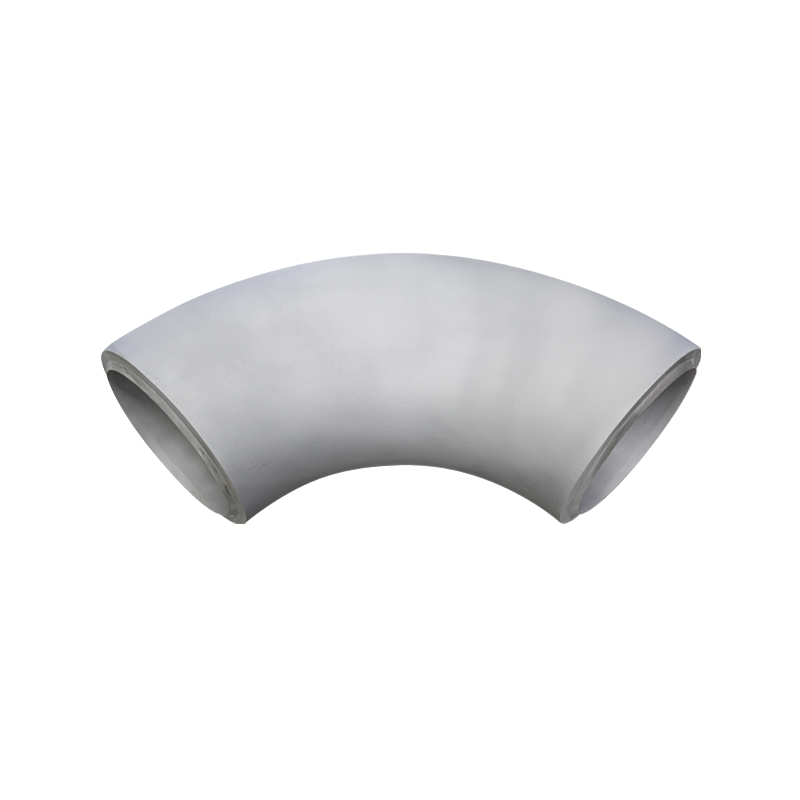 Kolanko 90 stopni ze spawaniem doczołowym Produkujemy kolanka spawalnicze wielkośrednicowe oraz grubościenne kolanka wysokociśnieniowe. Maksymalna średnica kolanka może wynosić DN3800. W chwili obecnej posiadamy pełną gamę... Zobacz produkt →
Trójniki, krzyże i boki
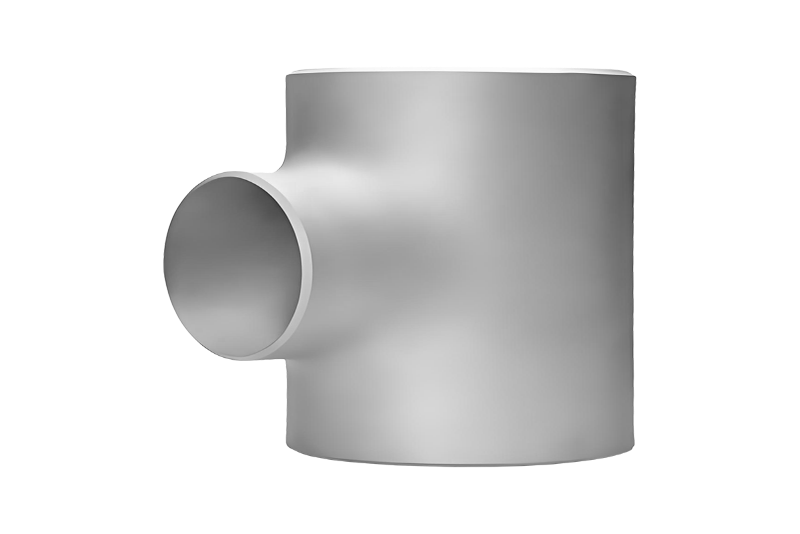
Trójnik ma dwa decydujące wymiary: przebieg mierzony od końca do końca przez korpus i odgałęzienie mierzone od linii środkowej odcinka do powierzchni końcowej odgałęzienia. Na równym tee oba powinny pasować; na trójniku redukcyjnym zmierz także zewnętrzną średnicę odgałęzienia i zanotuj, który wylot jest zmniejszony. Trójnik boczny dodaje kąt rozgałęzienia. Krzyże kierują się tą samą logiką w przypadku czwartego wylotu i warto sprawdzić wszystkie cztery końce pod kątem średnicy i prostopadłości.
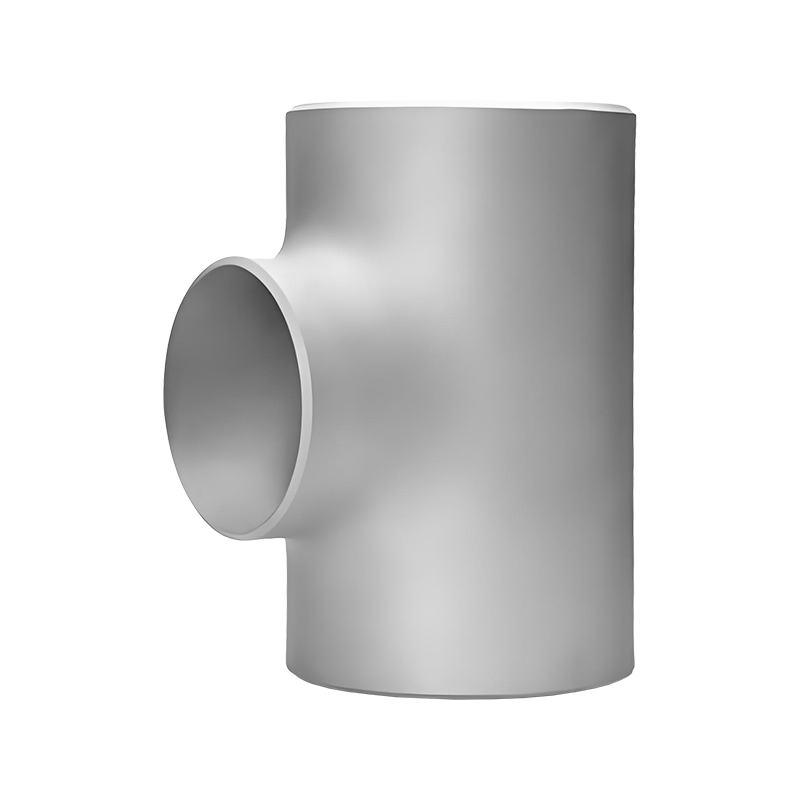 Równa koszulka ze spawaniem doczołowym Trójnik równy to kluczowa złączka w systemach rurociągów, zaprojektowana w celu rozdzielenia lub połączenia przepływu płynu przy jednoczesnym zachowaniu stałych średnic rur we wszystkich trzech otworach. To... Zobacz produkt →
Reduktory, zaślepki i końcówki
Reduktory koncentryczne sprawdza się na podstawie długości całkowitej, średnicy zewnętrznej dużego końca, średnicy zewnętrznej małego końca i grubości ścianki na obu końcach. Mimośrodowy reduktor dodaje płaską stronę i przesunięcie pomiędzy dwiema liniami środkowymi, co jest łatwe do odczytania przy prostej krawędzi spoczywającej na płasko. Czapki są definiowane przez średnicę zewnętrzną, wysokość i grubość ścianki. Końcówki są mierzone na podstawie długości, zewnętrznej średnicy zakładki i grubości zakładki, przy czym zakładka jest sprawdzana w kilku punktach na obwodzie.
Jak mierzyć kołnierze
Pomiar kołnierza dotyczy głównie rozmieszczenia śrub, ponieważ to on decyduje o tym, czy złącze kiedykolwiek zostanie przykręcone. Zanotuj zewnętrzną średnicę kołnierza, grubość kołnierza, średnicę okręgu śrubowego oraz liczbę i średnicę otworów na śruby. Następnie dodaj szczegóły okładziny: w przypadku kołnierza z podwyższoną powierzchnią czołową zmierz średnicę wypukłej powierzchni czołowej i jej wysokość nad powierzchnią czołową kołnierza; w przypadku kołnierza złącza pierścieniowego zmierzyć rowek i zanotować numer pierścienia. Na koniec sprawdź średnicę otworu i piasty na końcu spawania względem rury.
Średnica okręgu śruby jest trudna w terenie. W przypadku parzystej liczby otworów należy zmierzyć odległość od środka jednego otworu na śrubę do środka przeciwległego otworu. W przypadku liczby nieparzystej zmierz odległość od środka otworu do środka kołnierza i podwoj ją. Policz otwory dwa razy, ponieważ jeden dodatkowy lub brakujący otwór to bardzo kosztowny błąd.
 Kołnierz do spawania Kołnierz z szyjką spawaną to najlepsze rozwiązanie dla środowisk o wysokim ciśnieniu i wysokiej temperaturze, zaprojektowane tak, aby zapewnić niezrównaną niezawodność dzięki solidnym... Zobacz produkt →
Jak zmierzyć spoinę gniazdową i złączki gwintowane
Złączki kute o małych średnicach zgodne z ASME B16.11 zależą od wymiarów gniazda lub gwintu, a nie od długich długości od środka do końca. W przypadku kolanka, trójnika lub złączki do spawania kielichowego należy zmierzyć otwór kielichowy, głębokość kielicha i grubość ścianki oraz upewnić się, że otwór odpowiada zewnętrznej średnicy rury. W przypadku złączek gwintowanych sprawdź rozmiar i kształt gwintu, długość gwintu i długość całkowitą, a następnie sprawdź gwint za pomocą miernika lub pasującej złączki. Ponieważ części te często trafiają na linie wysokiego ciśnienia i o dużej czystości, warto złapać zadzior lub płytkie gniazdo, zanim złączka dotrze do spawacza.
Skrócona tabela referencyjna dla hali produkcyjnej
Wydrukuj tę tabelę, trzymaj ją obok stołu i wypełnij odczyt dla każdej linii, zanim część ruszy dalej.
Tabela 1: Wymiary rejestrowane przez naszych inspektorów dla najpopularniejszych typów złączek wraz z narzędziem zapewniającym najbardziej wiarygodny odczyt. | Typ dopasowania | Wymiary do zapisania | Najlepsze narzędzie |
| Kolanko 90 stopni zgrzewane doczołowo | Średnica zewnętrzna końca, grubość ścianki, środek do końca, kąt skosu | Suwmiarki, taśma, celownik kątowy |
| Równa koszulka | Biegnij od końca do końca, wysokość odgałęzienia, obie średnice końcowe | Taśma, zaciski, prosta krawędź |
| Reduktor koncentryczny | Długość całkowita, duża średnica końca, mała średnica końca, obie grubości ścianek | Zaciski, taśma |
| Kołnierz szyjkowy do spawania | Średnica zewnętrzna, grubość, rozstaw śrub, liczba i rozmiar otworów, wysokość wypukłej powierzchni czołowej, otwór | Zaciski, taśma, flange square |
| Złącze do spawania gniazdowego | Otwór gniazda, głębokość gniazda, grubość ścianki | Średnica otworu, głębokościomierz |
| Złącze gwintowane | Rozmiar i kształt gwintu, długość gwintu, długość całkowita | Wskaźnik gwintu, zaciski |
Typowe błędy i kontrole w terenie
- Traktowanie rozmiaru nominalnego jako średnicy zewnętrznej, a następnie zamawianie części, która nie pasuje do rury.
- Pomiar od skosu zamiast od czoła, co skraca każdy odczyt.
- Odczyt tylko jednego końca kolanka, trójnika lub reduktora i założenie, że drugi koniec pasuje.
- Porównywanie złączki z harmonogramem rur, ale nigdy nie mierzenie rzeczywistej grubości ścianki żadnego z nich.
- Zapominając o szczegółach okładzin, takich jak wypukła powierzchnia, rowek złącza pierścieniowego lub płaska powierzchnia, których nie można skorygować na miejscu.
Jeśli odczyt nie jest zgodny z oczekiwaniami, przed odrzuceniem części zmierz ponownie za pomocą drugiego narzędzia. Upuszczona zaciskarka lub taśma z wygiętym haczykiem powodują więcej fałszywych odrzuceń niż rzeczywistą niezgodność.
Dopasuj swoje pomiary do standardów
Sama liczba oznacza bardzo niewiele. Staje się to przydatne, gdy porównuje się to z normą: złącza spawane doczołowo zgodnie z ASME B16.9, kołnierze zgodnie z ASME B16.5, kute złącza spawane i gwintowane zgodnie z ASME B16.11 oraz projekty w Europie lub Japonii zgodnie z tabelami DIN lub JIS B2311. Jeśli nie jesteś pewien, jak sklasyfikować część, zanim zaczniesz, zapoznaj się z krótkim wprowadzeniem czym właściwie jest złączka rurowa pomoże Ci wybrać odpowiedni stół.
Jeśli potrzebujesz zamiennika pasującego do istniejącej linii, nasz Złączki do spawania doczołowego ASME B16.9 są produkowane według tych samych tabel wymiarowych, ze stali węglowej, stali nierdzewnej, stali stopowej, stopów duplex i niklu, dzięki czemu pomiar wykonany w terenie można dopasować do rysunku na naszej stronie.
Każdy projekt ostatecznie sprowadza się do jednego montera, jednej miarki i jednego złącza, które musi być dopasowane. Wykonanie czterech dokładnych odczytów przed wykonaniem spoiny jest nadal najtańszą dostępną kontrolą jakości.
Jeżeli posiadasz nieoznakowaną złączkę, stary rysunek lub próbkę, której nie możesz zidentyfikować, wyślij nam cztery zmierzone numery lub wyślij samą część. Dzięki ponad trzydziestoletniemu doświadczeniu w produkcji, zapasom popularnych rozmiarów i zespołowi technicznemu certyfikowanemu w MT, PT, UT i RT, możemy potwierdzić rozmiar, gatunek materiału i standard oraz szybko wycenić pasującą złączkę.



 Language

 2025-11-17Przeczytaj więcej
 2025-11-17Przeczytaj więcej